Przegląd
Elektrolizer z membraną do wymiany protonów (PEM) to system przemysłowy, który rozdziela wodę zdemineralizowaną na-gazowy wodór i tlen o wysokiej czystości za pomocą reakcji elektrochemicznej napędzanej przez zasilacz prądu stałego.
Specyfikacja techniczna
|
Parametr |
Specyfikacja |
|
Zdolność produkcyjna wodoru |
210 Nm³/h na moduł stosu (≈ 450 kg/dzień) |
|
Skalowalność |
Konfiguracja równoległa z wieloma płozami- |
|
Specyficzne zużycie energii |
4,6 kWh/Nm3 przy 100% obciążenia 4,2 kWh/Nm3 przy 20% obciążenia |
|
Wyjście ciśnienia |
Bezpośredni wylot 3,0 MPa (30 barg). |
|
Czystość wodoru |
99.999% H₂ |
|
Kontrola zanieczyszczeń |
H₂O Mniejsze lub równe 2 ppmO₂ Mniejsze lub równe 1 ppm |
|
Zużycie wody |
9,0 l/kg H₂ (woda ASTM typu II<0.1 µS/cm) |
|
Zakres obciążenia |
5% – 110% pracy ciągłej |
Kluczowe funkcje
50 µm reinforced PFSA membranes. Restricts gas cross-contamination to sustain >Czystość wodoru na poziomie 99,999% przy ciśnieniu różnicowym do 3,5 MPa, co eliminuje potrzebę-wydajnego dalszego oczyszczania.
Dwubiegunowe płytki tytanowe klasy 2 z powłoką platynową-irydową o grubości 1,5 µm. Zapobiega pasywacji podłoża, blokując szybkość degradacji stosu wynoszącą<2 µV/hour per cell, ensuring multi-year OPEX forecasting.
Indywidualne monitorowanie napięcia ogniwa (CVM), architektura kanałów skanujących ze 140 ogniwami z interwałami próbkowania 100 ms. Podłączone na stałe do głównego sterownika PLC w celu uruchomienia automatycznych blokad bezpieczeństwa i ochrony stosu przed miejscowym odwróceniem komórek.
0,4 MPa równomierne hydrauliczne ciśnienie docisku w obszarze aktywnym. Utrzymuje rezystancję styku międzyfazowego poniżej 1,5 mΩ·cm², aby utrzymać stabilną wydajność napięciową ogniwa.
Współwytłaczane uszczelki obwodowe z EPDM/Viton-. Ocenione na zachowanie ponad 80% siły uszczelniającej po 100 000 cykli termicznych, zapobiegając niebezpiecznemu wyciekowi gazu w ciągu 80 000 godzin eksploatacji.
Zastosowania przemysłowe i integracja
Hydrorafinacja
Integruje się bezpośrednio z istniejącymi jednostkami odsiarczającymi, dostarczając produktowy wodór przy ciągłym ciśnieniu granicznym akumulatora wynoszącym 3,0 MPa, aby ominąć zewnętrzną kompresję wspomagającą.
01
Produkcja zielonego amoniaku
Uzupełnia pętle syntezy Habera-Boscha, wykonując dynamiczne zmiany obciążenia z 10% do 100% w ciągu 10 sekund, aby bezpośrednio dopasować się do okresowego zapotrzebowania na energię odnawialną.
02
Wielkie piece do produkcji stali
Zaprojektowane do bezpośredniego podłączenia do lanc wtryskowych z zaworami gorącego dmuchu, umożliwiając częściowe zastąpienie wtrysku pyłu węglowego (PCI) w celu zrównoważenia emisji gazów cieplarnianych w zakresie 1.
03
Mobilne stacje paliw
Zasila systemy dozowania-w pojazdach ciężarowych SAE J2601 za pośrednictwem natywnego ciśnienia interfejsu 35 MPa/70 MPa, minimalizując wymagania dotyczące powierzchni stacji.
04
Mieszanie sieci gazu ziemnego
Gotowe do użycia płozy wtryskowe regulujące objętość wodoru mieszającego do 20% w-liniach przesyłowych wysokiego ciśnienia (poniżej 7,0 MPa) ze zintegrowanym pomiarem-przelewu rozliczeniowego.
05
Kontrola inżynieryjna obiektu
Oceny środowiska i interfejsu:Działa w zakresie od -20 stopni do +45 stopni poprzez wewnętrzne agregaty chłodnicze HVAC i glikolowe agregaty chłodnicze z zamkniętą pętlą. Zawiera szafy procesowe IP56 / NEMA 4X, 3-calowe przyłącza kołnierzowe ASME B16.5 klasy 150 i zintegrowany wtórny wymiennik ciepła odzyskujący 120 kW energii cieplnej w temperaturze 65 stopni.
Architektura sterowania i protokoły:Podwójny-redundantny system PLC Siemens SIMATIC S7-1500H. Zapewnia natywną łączność z magistralą obiektową poprzez Modbus TCP/IP, Profinet i OPC UA w celu instalacji sieci SCADA/DCS.
Przyrządowy system bezpieczeństwa (SIS):Dedykowany, niezależny sterownik bezpieczeństwa z certyfikatem SIL-2. Zarządza przewodowymi pętlami wyłączania awaryjnego (ESD) izolowanymi od sterownika PLC procesu w celu zapewnienia bezpiecznego zabezpieczenia.
Reakcja sieci i rejestracja danych:Zapewnia dynamiczne śledzenie mocy w ciągu 2 sekund w celu regulacji częstotliwości sieci. Lokalne-rejestrowanie danych półprzewodnikowych przechowuje ciągłe parametry operacyjne z 365 dni na potrzeby audytów zgodności z przepisami.
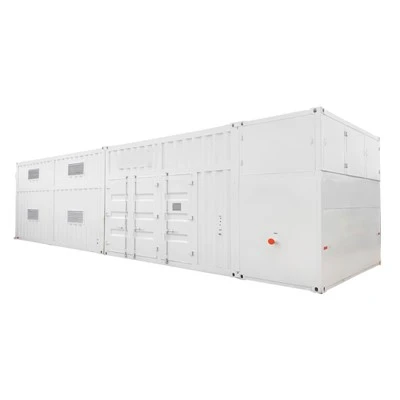
Wymiary obudowy i fundamenty:Wymiary kontenera High-Cube ISO o długości 40- stóp (12192 x 2438 x 2896 mm). Wymaga standardowego fundamentu z płyty żelbetowej o grubości 300 mm; całkowita robocza masa mokra wynosi 24,5 tony.
Wsparcie cyklu życia i warunki handlowe
Żywotność stosu i konserwacja:Żywotność eksploatacyjna wynosząca 80 000 godzin przed renowacją, w oparciu o stopień degradacji wynoszący<1.5% per 1,000 hours. Requires a single scheduled 24-hour annual preventive maintenance window.
Limity usług komponentów:Zbiorniki z żywicą dejonizacyjną wymagają wymiany po 4000 godzinach pracy. Uszczelnienia mechaniczne pompy można-wymienić na miejscu w czasie krótszym niż 4 godziny bez konieczności odłączania rurociągów procesowych.
Diagnostyka i części zamienne:Wewnętrzna analiza rezystancji stosu zapewnia alerty serwisowe z 90-dniowym wyprzedzeniem, redukując nieplanowane przestoje poprzez dostosowanie usług stosu do zaplanowanych przestojów zakładu. Wysyłka krytycznych części zamiennych w ciągu 48 godzin z centrów w Rotterdamie i Houston.
Czas realizacji i MOQ:36 tygodni od wpłaty zaliczki do fabrycznego testu odbiorczego (FAT). Minimalna wielkość zamówienia: nominalna moc wejściowa stosu 1,0 MW (umieszczona w pojedynczym kontenerze High-Cube o długości 40- stóp).
Incoterms i gwarancje:Dostarczono zakład produkcyjny EXW lub miejsce realizacji projektu DAP (Incoterms 2020). Standardowa gwarancja obejmuje 24 miesiące od zakończenia mechanicznego lub 18 miesięcy od uruchomienia komercyjnego, w zależności od tego, co nastąpi wcześniej.
Zgodność inżynieryjna i zarządzanie ryzykiem
Certyfikaty dotyczące kodów zbiorników ciśnieniowych:Wszystkie zintegrowane zbiorniki separacyjne i wymienniki ciepła są zgodne z przepisami ASME Sekcja VIII Dział 1 i PED 2014/68/UE.
Klasyfikacje elektryczne w obszarach niebezpiecznych:Wnętrze obudowy procesowej certyfikowane zgodnie z ATEX strefa 2 (grupa IIC, T3) i klasą I, strefa 2, grupy B, C, D.
Dostosowanie przepisów dyrektywy maszynowej:W pełni zgodny z dyrektywą maszynową UE 2006/42/WE; posiada znak CE i znaczniki walidacyjne UKCA.
Awaryjny system wyzwalania i oczyszczania:Automatyczne pneumatyczne zawory odcinające w połączeniu z dwu-kanałowymi elektrochemicznymi detektorami H2 i automatycznym systemem oczyszczania azotem w celu zobojętnienia komina w ciągu 5 sekund od aktywacji wyłączenia.
Standardy dokumentacji oceny ryzyka:Kompletne pakiety dokumentacji HAZOP i raporty LOPA są dostarczane na etapie-front-end Engineering Design (FEED).
Weryfikacja matrycy identyfikowalności materiałów:Wszystkie zwilżane powierzchnie metalowe i elementy graniczne ciśnienia zawierają raporty z testów młyna (MTR) spełniające kryteria EN 10204 typ 3.1.
Często zadawane pytania
P: Czy masz projekty referencyjne, w których ten system PEM działa nieprzerwanie i jakie łączne godziny pracy zostały zarejestrowane?
Odp.: Uruchomiliśmy jednostki działające obecnie w branży zielonego amoniaku i rafinerii wodororafinacji w Europie i na Bliskim Wschodzie, przy czym najdłuższa-instalacja rejestruje nieprzerwanie ponad 22 000 godzin od ostatniego kwartału. Dokumentacja referencyjna-na poziomie projektu, w tym zapisy FAT i 12-miesięczne podsumowania wyników, jest dostępna dla kwalifikujących się nabywców w ramach umowy NDA.
P: Jaka jest zmierzona szybkość degradacji stosu w warunkach terenowych w porównaniu z założeniami projektowymi wynoszącymi mniej niż 1,5% na 1000 godzin?
Odp.: Telemetria terenowa z jednostek działających od 8 000 do 15 000 godzin pokazuje degradację zazwyczaj w zakresie 1,2–1,7% na 1000 godzin, w zależności od cyklicznych zmian obciążenia i stabilności wody.
P: Jak wygląda pełny koszt posiadania w ciągu 80 000 godzin życia stosu, poza kosztem kapitału?
Odp.: Energia elektryczna stanowi około 75–80% całkowitego kosztu cyklu życia i wynosi 4,2–4,6 kWh/Nm3 w zależności od profilu operacyjnego. Główne czynniki związane z konserwacją obejmują wymianę żywicy DI co około 4000 godzin i jedną renowację stosu w połowie okresu eksploatacji po ~40 000 godzin, co zwykle stanowi 30–35% początkowego nakładu inwestycyjnego stosu.
P: Czy ten system może generować dokumentację zgodną z IREC, CertifHy lub gwarancjami pochodzenia UE na potrzeby certyfikacji ekologicznego wodoru?
O: Tak, system rejestruje-oznaczony czasowo pobór energii, produkcję wodoru i warunki pracy w sposób ciągły przez 365 dni, co jest zorganizowane tak, aby wspierać audyty CertifHy i Gwarancji Pochodzenia UE.
P: Co się stanie, jeśli jakość wody zasilającej chwilowo spadnie poniżej wymaganego progu 0,1 µS/cm?
Odp.: Jeśli przewodność przekracza 0,5 µS/cm, system uruchamia w ciągu 3 sekund automatyczną pętlę przekierowania, przekierowując przepływ z powrotem do obwodu oczyszczania DI. Trwałe odchylenie powyżej 0,2 µS/cm jest rejestrowane w ramach identyfikowalności-na poziomie partii i generuje alert konserwacyjny powiązany z analizą żywotności wkładu z żywicą.
P: W jaki sposób wydajność stosu ulega poprawie po 80 000-godzinach renowacji i jaka jest realistyczna wydajność po renowacji?
Odp.: Po renowacji wydajność stosu jest zwykle przywracana do 92–95% pierwotnej wydajności. Specyficzne zużycie energii zwykle powraca do około 4,7–4,8 kWh/Nm3, w zależności od zakresu wymiany membrany i reżimu ciśnienia roboczego.
P: Jakie jest realistyczne minimalne stabilne obciążenie w przypadku przerywanej pracy ze źródłami odnawialnymi bez naruszenia integralności membrany?
Odp.: System może utrzymać czystość wodoru do 5% obciążenia, ale ciągła praca poniżej 10% zwiększa naprężenie membrany z powodu cyklicznej różnicy ciśnień. W przypadku źródeł odnawialnych o dużej zmienności-tryb gorącego czuwania utrzymuje stabilność termiczną i umożliwia pełne przyspieszenie-w ciągu 90 sekund.
P: Jak ten system PEM wypada w porównaniu z elektrolizą alkaliczną w stabilnych warunkach energii odnawialnej?
Odp.: W przypadku pracy przy obciążeniu podstawowym przekraczającym ~4000 godzin-pełnego obciążenia rocznie, systemy alkaliczne zazwyczaj oferują niższe nakłady inwestycyjne na zainstalowany Nm3. PEM staje się bardziej konkurencyjny przy szybkim rozwoju (<10 seconds), high-pressure output, or compact footprint is required, especially where downstream compression is a cost driver.
P: Jaki jest czas realizacji, jeśli pilnie potrzebny jest zamienny moduł stosu membran?
Odp.: Krytyczne zapasowe moduły stosu są magazynowane w centrach w Rotterdamie i Houston, a wysyłka następuje w ciągu 48 godzin i dostawa do głównych regionów przemysłowych zazwyczaj w ciągu 5–7 dni roboczych. W przypadku konfiguracji, które nie są-na stanie magazynowym, czas realizacji produkcji wynosi około 14 tygodni.
P: Jaki-jaki podmiot zewnętrzny zapewnia dostęp do kontroli w ciągu 36-tygodniowego okresu produkcyjnego?
Odp.: Punkty kontroli obejmują weryfikację jakości przychodzącej membrany, próbę ciśnieniową zespołu komina i pełny FAT systemu. Są one dostępne dla inspektorów DNV, TÜV lub Bureau Veritas po wcześniejszym umówieniu się.
Popularne Tagi: PEM do produkcji wodoru, Chiny PEM dla producentów produkujących wodór